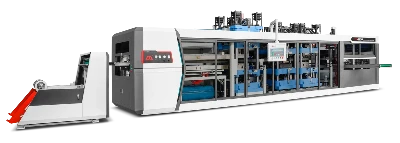

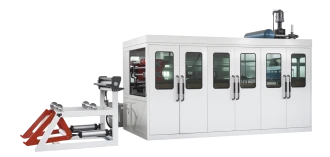
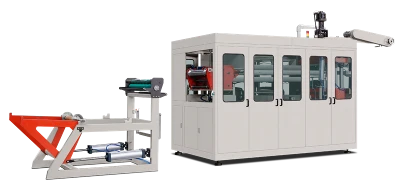

Пластиковые стаканчики широко используются в современной жизни как одноразовая тара. Всё больше людей обращают внимание на воздействие их производства на окружающую среду. Будучи ключевым оборудованием производственного процесса, Машины для производства пластиковых стаканчиков существенно влияет на устойчивость всей цепочки поставок из-за энергопотребления, выбросов загрязнителей, утилизации отходов и других факторов. В этой статье воздействие такого оборудования на окружающую среду рассматривается по пяти направлениям: энергопотребление, загрязнение воздуха, загрязнение воды, обращение с твёрдыми отходами и шумовое загрязнение.
1. Энергопотребление: двойная проблема высокого энергопотребления и значительных выбросов углерода
Основные процессы производства пластиковых стаканчиков, включая нагрев листов, формование и вырубку, требуют значительных затрат энергии. Например, при термоформовании пластиковые листы необходимо нагреть до 180–220 °C, чтобы размягчить материал, а системы охлаждения пресс-форм должны работать непрерывно для поддержания эффективности производства. Номинальная мощность оборудования для производства пластиковых стаканчиков среднего масштаба обычно составляет 50–100 кВт, согласно отраслевым данным. При работе по восемь часов в день годовое потребление электроэнергии составит от 146 000 до 292 000 кВт·ч, что соответствует выбросам 116,8–233,6 тонны CO₂ (при коэффициенте выбросов CO₂ 0,8 кг/кВт·ч).
Стратегии оптимизации:
Модернизация оборудования: замена традиционных асинхронных двигателей сервоприводами и применение частотного регулирования скорости позволяют точнее согласовать энергопотребление с темпом производства и снизить расход энергии на 15–30%.
Рекуперация отходящего тепла: установка теплообменников в системах охлаждения пресс-форм позволяет использовать отходящее тепло для предварительного нагрева сырья или отопления цеха. Практика показывает, что это может снизить расход газа более чем на 30%.
Интеграция чистой энергии: использование солнечных фотоэлектрических систем для электроснабжения оборудования в регионах с высокой инсоляцией позволяет дополнительно сократить углеродный след.
2. Загрязнение воздуха: проблемы контроля выбросов летучих органических соединений
Выбросы ЛОС при производстве пластиковых стаканчиков возникают во время литья под давлением, печати и термического плавления. К ним относятся преимущественно стирол, сложные эфиры, спирты и углеводороды, не содержащие метан. Без очистки эти загрязнители могут усиливать образование фотохимического смога и дымки, а также негативно влиять на нервную систему человека. Например, производитель пластиковых стаканчиков был оштрафован за отсутствие систем очистки выбросов; концентрация углеводородов без метана в прилегающей зоне превысила нормативный предел в 2,3 раза.
Технологии обработки:
Концентрирование на цеолитном роторе + каталитическое окисление: гидрофобные цеолитные молекулярные сита адсорбируют летучие органические соединения, затем горячий воздух десорбирует их, образуя поток выхлопного газа с высокой концентрацией загрязнителей. Каталитическое окисление разлагает их на CO₂ и воду. На проекте автомобильного завода степень удаления углеводородов без метана превысила 98%, а концентрация выбросов поддерживалась ниже 15 мг/м³.
Адсорбция на активированном угле + регенеративное каталитическое окисление (RCO): метод подходит для больших объёмов выхлопного газа с низкой концентрацией загрязнителей. Активированный уголь сначала концентрирует загрязнители, после чего они подвергаются каталитическому окислению. На проекте в малярном цехе достигнута 90-процентная степень рекуперации тепла, что позволило ежегодно экономить около 30% природного газа.
Низкотемпературная плазма + фотокатализ: при высоковольтном разряде образуется плазма, которая вместе с фотокатализаторами разлагает летучие органические соединения. Для поддержания эффективности катализатор необходимо периодически заменять.
3. Загрязнение воды: раздельная очистка производственных и охлаждающих сточных вод
Загрязнение воды при производстве пластиковых стаканчиков возникает главным образом из двух источников: сточных вод после печати и очистки, содержащих краску и растворители, а также охлаждающей воды, которая становится причиной потери ресурсов, если её не перерабатывать. Например, предприятие, использующее спиртовые средства для очистки и печатное оборудование, не образует производственных сточных вод, однако из-за 60-процентного возврата охлаждающей воды теряет 20 тонн воды в день.
Решения для очистки:
Раздельный сбор сточных вод: стоки после очистки печатного оборудования собирают отдельно от бытовых сточных вод. Их очищают методом флотации с последующей биологической обработкой до достижения нормативов сброса. Бытовые стоки после предварительной обработки в септике отводят в муниципальную канализационную сеть.
Замкнутые системы охлаждения: открытую градирню заменяют замкнутой системой с многоступенчатым косвенным охлаждением воды, что сокращает потери на испарение. Благодаря такому подходу предприятие по производству пищевой упаковки добилось возврата 95% охлаждающей воды в оборот.
Повторное использование очищенной воды: очищенные сточные воды используют для мытья полов или полива. Благодаря системе оборотного водоснабжения на проекте предприятия по производству упаковки для напитков ежегодно экономят 12 000 тонн воды.
4. Твёрдые отходы: сочетание переработки материалов и надлежащего обращения с опасными отходами
При производстве пластиковых стаканчиков образуется много обрезков, бракованных изделий и упаковочных отходов. Ненадлежащая утилизация ведёт к потере ресурсов и вторичному загрязнению. Например, предприятие, выпускающее 300 тонн пластиковых стаканчиков, ежегодно образует 15 тонн обрезков. Для их захоронения требуется 50 м² земли, а разложение занимает сотни лет.
Подходы к управлению:
Переработка обрезков: измельчение отходов в гранулы и их смешивание с первичным сырьём для повторного производства. Один практический пример показал, что этот метод позволил сократить затраты на сырьё на 12–15%.
Соблюдение требований к обращению с опасными отходами: хранение отработанного активированного угля и ёмкостей из-под краски в специально отведённых зонах для опасных отходов и передача их на безопасную утилизацию лицензированным организациям для предотвращения загрязнения почвы и грунтовых вод.
Облегчение упаковки: замена традиционных пластиковых пакетов биоразлагаемыми аналогами или оптимизация конструкции для сокращения расхода материала. Одно предприятие благодаря этим мерам уменьшило потребление пластика на 8 тонн в год.
5. Шумовое загрязнение: комплексная оптимизация оборудования и планировки цеха для снижения шума
Шум при открывании и закрывании машин для производства пластиковых стаканчиков и при вырубке может вредить здоровью работников и беспокоить жителей окрестных районов. Например, на заводе, где не принимались меры по снижению шума, его уровень достигал 95 дБ — выше установленного промышленными стандартами предела в 85 дБ.
Меры контроля:
Выбор малошумного оборудования: предпочтение следует отдавать машинам с эксцентриковым зубчатым механизмом привода пресс-формы, позволяющим снизить уровень шума на 5–8 дБ.
Акустические решения: установка звукопоглощающих панелей на стенах цеха и окон с двойным остеклением. На одном из проектов такие меры позволили снизить уровень шума в помещении ниже 75 дБ.
Оптимизация планировки: размещение шумного оборудования в одном месте, вдали от производственных и жилых зон, а также использование зелёных насаждений для дополнительного снижения распространения шума.
6. Будущие тенденции: экологичное производство и интеллектуальная трансформация
На фоне стремления к углеродной нейтральности машины для производства пластиковых стаканчиков становятся более экологичными и интеллектуальными. Например, одна компания разработала машину для изготовления биоразлагаемых стаканчиков из бумаги, оптимизировав кривизну пресс-формы и параметры термосваривания. Доля продукции, соответствующей требованиям, составила 99,2%. Оснащение модулем Интернета вещей обеспечивает мониторинг производственных данных в реальном времени и автоматическую настройку параметров, благодаря чему годовое энергопотребление снизилось более чем на 10%.
Заключение:
Воздействие на окружающую среду оборудования для производства пластиковых стаканчиков связаны с энергопотреблением, загрязнением воздуха и воды, обращением с отходами и шумом. Предприятия могут модернизировать оборудование, оптимизировать процессы, внедрять очистку выбросов и интеллектуальные технологии, сохраняя эффективность производства и значительно снижая воздействие на окружающую среду. По мере развития экологичных производственных технологий отрасль пластиковых стаканчиков сможет сочетать экономические и экологические преимущества.