

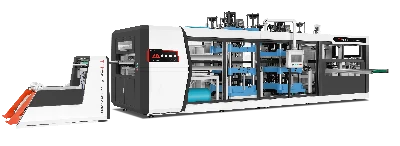
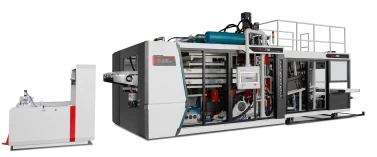
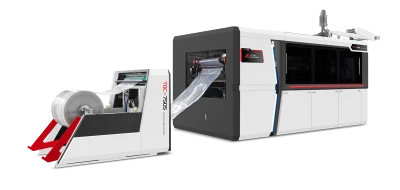
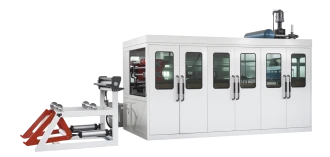
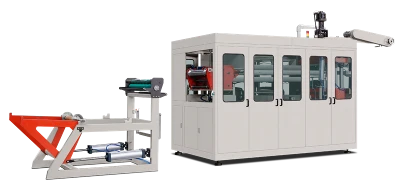
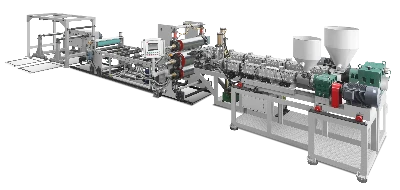
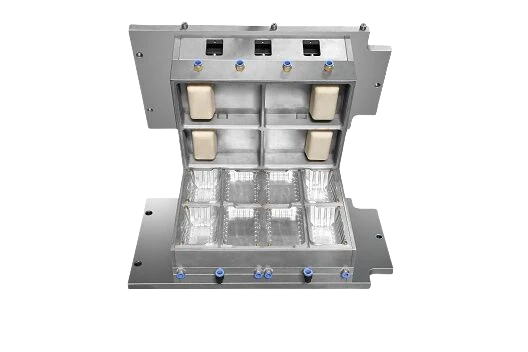
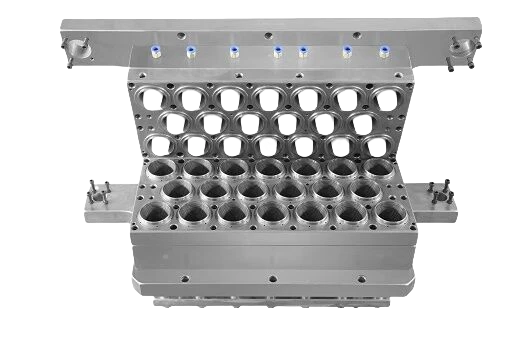
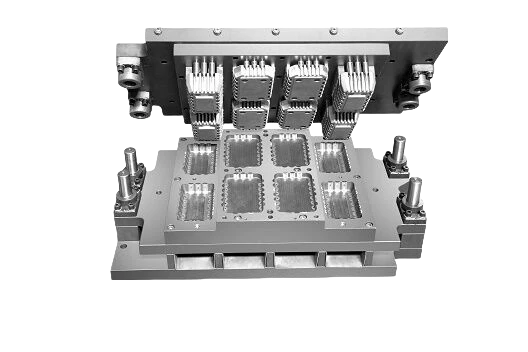

На фоне глобального энергетического кризиса и стремления к углеродной нейтральности индустрия пластмасс испытывает беспрецедентное давление, связанное с необходимостью снижать энергопотребление и выбросы углерода. Производство пластиковых стаканов, широко используемых в повседневной жизни, также сопряжено с высоким расходом энергии и значительными выбросами. В статье на основе новейших тенденций развития технологий производства пластиковых стаканов и практических примеров отрасли систематически рассматриваются пути энергосбережения и повышения энергоэффективности линия по производству пластиковых стаканов чтобы предложить практические решения для экологической трансформации отрасли.
1. Оптимизация основных процессов: снижение энергопотребления у источника.
1.1. Точное регулирование параметров литья под давлением
Литьё под давлением — основной процесс производства пластиковых стаканов, на который приходится более 60%% энергопотребления всей производственной линии. Оптимизация давления и времени позволяет значительно снизить расход энергии, сохранив качество продукции. Например, многоступенчатое поддержание давления в сочетании с интеллектуальной системой его регулирования может сократить энергопотребление на 20–30%. Согласно одному практическому примеру, снижение давления со 120 до 90 МПа уменьшило расход энергии на цикл с 0,18 до 0,13 кВт·ч, а доля годной продукции выросла на 5%.
Оптимизация системы охлаждения — ещё один важный способ повысить энергоэффективность. Замена традиционного воздушного охлаждения водяным охлаждением с градирнями замкнутого цикла позволяет сократить энергопотребление на охлаждение более чем на 40%. В одном проекте модернизации оптимизация каналов охлаждения пресс-формы и использование наножидкости сократили время охлаждения на 35%, а цикл формования — с 18 до 12 секунд. Годовая экономия электроэнергии составила 120 000 кВт·ч.
1.2. Повышение эффективности экструзионных процессов
При раздельном производстве корпуса и крышки стакана экструзионный процесс обладает значительным потенциалом энергосбережения. Замена обычного шнека с постоянным шагом на шнек с переменным шагом может повысить эффективность пластификации на 15–20%. Одна компания оптимизировала распределение температуры по зонам нагрева, чтобы избежать локального перегрева и потерь энергии. В сочетании с интеллектуальным регулированием температуры и динамической настройкой мощности это позволило снизить энергопотребление с 0,32 до 0,25 кВт·ч/кг продукции.
2. Модернизация оборудования и интеллектуальная трансформация
2.1. Внедрение энергоэффективных приводных систем
КПД преобразования энергии у традиционных гидравлических термопластавтоматов составляет всего 60–70%, тогда как у полностью электрических машин с прямым приводом от сервомоторов он может достигать 90%. Одна компания заменила все 12 гидравлических прессов полностью электрическими моделями и сократила годовое потребление электроэнергии с 4,8 до 2,8 млн кВт·ч — на 42%. В гидравлических системах применение частотного регулирования скорости в сочетании с низковязким гидравлическим маслом может снизить энергопотребление системы на 25–30%.
2.2. Интеграция интеллектуальных систем управления
Внедрение распределённых систем управления (DCS) и систем управления производством (MES) позволяет оптимизировать производственные параметры в режиме реального времени. После внедрения алгоритма искусственного интеллекта производственная линия автоматически регулировала скорость впрыска, время выдержки и другие параметры с учётом свойств сырья, температуры окружающей среды и прочих факторов. Разброс энергопотребления на единицу продукции сократился с ±8% до ±2%. В сочетании с системами прогнозного обслуживания это позволило снизить частоту отказов оборудования на 40%, а незапланированные простои — на 60%.
2.3. Создание систем утилизации отходящего тепла
При производстве пластиковых стаканов образуется значительное количество отходящего тепла: на рассеивание тепла цилиндром экструдера и нагрев гидравлической системы приходится 30% всей низкопотенциальной тепловой энергии. Установка тепловых труб для утилизации отходящего тепла позволяет использовать его для предварительного нагрева сырья или отопления цеха. Практика одного предприятия показала, что после ввода системы рекуперации остаточного тепла расход природного газа сократился на 25%, а ежегодная экономия составила 120 тонн условного угля.
3. Оптимизация структуры энергопотребления и использование возобновляемой энергии
3.1. Решения по переходу на чистые источники энергии
Установка фотоэлектрической системы на крыше предприятия в сочетании с моделью «собственная генерация, передача излишков электроэнергии в сеть» позволяет покрыть 30–40% потребности производственной линии в электричестве. Солнечная электростанция мощностью 5 МВт на одном предприятии вырабатывает 6 млн кВт·ч электроэнергии в год, что эквивалентно сокращению выбросов углекислого газа на 4 800 тонн. Синтез-газ, полученный при пиролизе пластиковых отходов, можно использовать в качестве топлива для котлов, обеспечивая повторное использование энергии.
3.2. Меры по повышению качества электроэнергии
Установка активных фильтров мощности (APF) и динамических восстановителей напряжения (DVR) помогает устранять колебания напряжения и гармонические помехи, повышая эффективность работы оборудования. После модернизации коэффициент мощности одной производственной линии вырос с 0,78 до 0,95, а нагрузка на трансформатор снизилась на 18%. Годовая экономия электроэнергии составила 150 000 кВт·ч.
4. Замена сырья и облегчение конструкции
4.1. Применение материалов на биологической основе
Традиционное производство полиэтилена (PE) и полипропилена (PP) сопровождается более высокими выбросами углерода, тогда как у биоразлагаемых пластиков, например полимолочной кислоты (PLA), углеродная интенсивность на 40% ниже. Одна компания разработала композит PLA с бамбуковым волокном, позволивший уменьшить массу стакана с 8 до 6 г без потери прочности. Расход сырья сократился на 25%, а энергопотребление производства — на 18%.
4.2. Оптимизация конструкции
С помощью CAE-моделирования оптимизируют распределение толщины стенок стакана, уменьшая расход материала без ущерба для механических свойств изделия. Благодаря топологической оптимизации одна компания уменьшила толщину дна стакана с 1,2 до 0,9 мм, сократив расход сырья на один стакан на 20%, а цикл литья под давлением — на 15%. В сочетании с многослойной соэкструзией в стенке стакана можно сформировать воздушную прослойку, которая улучшит теплоизоляцию на 30% и позволит уменьшить расход материала.
V. Утилизация отходов и использование вторичных ресурсов
5.1. Система переработки литников и технологических отходов
Создайте комплексную линию переработки — дробление, мойка, гранулирование и модификация — для превращения литников и других отходов литья под давлением во вторичные гранулы. Добавление 20–30% вторичного сырья позволяет сократить расходы на материалы на 15–20% без ухудшения качества продукции. Практический пример одного предприятия показал, что стаканы из вторичного сырья сохраняли 92% прочности на растяжение и 88% ударной прочности по сравнению со стаканами из первичного сырья.
Энергосберегающие технологии очистки отходящих газов
Очистка от летучих органических соединений (ЛОС) при литье под давлением — важное направление энергосбережения. Технология концентрирования на цеолитовом роторе с последующим каталитическим сжиганием позволяет в 20 раз повысить концентрацию низкоконцентрированных выбросов перед очисткой, а эффективность рекуперации тепла — увеличить более чем до 85%. После модернизации одно предприятие сократило расход газа на 60%, увеличило интервал между заменами катализатора до двух лет и стало экономить 400 000 юаней в год на эксплуатационных расходах.
6. Совместное управление экологичной цепочкой поставок
6.1. Снижение углеродного следа сырья на предыдущих этапах цепочки поставок
Запрашивайте у поставщиков данные об углеродном следе и отдавайте предпочтение сырью, произведённому с использованием электроэнергии из возобновляемых источников. Одно предприятие внедрило систему оценки углеродного следа поставщиков и благодаря централизованным закупкам сократило углеродную интенсивность сырья на 12%, а энергопотребление логистики — на 15%.
6.2. Оптимизация логистики на последующих этапах цепочки поставок
Для снижения энергопотребления при доставке используют транспорт на новых источниках энергии и алгоритмы оптимизации маршрутов. Замена дизельных грузовиков электрическими фургонами в сочетании с интеллектуальной системой диспетчеризации позволяет сократить выбросы углерода при перевозках на 70%, а долю пробега без груза — с 25% до 10%.
7. Этапы внедрения и оценка эффективности
7.1. Поэтапная стратегия трансформации
В соответствии с принципом «в первую очередь — самые актуальные задачи и польза для людей» предприятиям следует внедрять меры поэтапно. В первый год необходимо повысить энергоэффективность оборудования и установить систему утилизации отходящего тепла; ожидаемый срок окупаемости — 2–3 года. Во второй год следует перейти на чистые источники энергии и внедрить интеллектуальные системы, снизив энергоёмкость более чем на 20%. В третий год нужно создать экологичную цепочку поставок, чтобы сократить выбросы углерода на протяжении всего жизненного цикла продукции.
7.2. Комплексная оценка эффекта
Для предприятия, выпускающего 100 млн пластиковых стаканов в год, комплексное внедрение этих мер позволит ежегодно экономить 8 млн кВт·ч электроэнергии, сокращать выбросы углекислого газа на 6 400 тонн, а расходы на сырьё и утилизацию отходов — на 3 млн юаней по каждой статье. При первоначальных инвестициях около 20 млн долларов затраты можно окупить за 4–5 лет за счёт энергосбережения и доходов от торговли углеродными квотами.
Заключение:
Снизить энергопотребление линия по производству пластиковых стаканов, следует применять системный подход, охватывающий оптимизацию процессов, модернизацию оборудования, управление энергопотреблением, замену сырья и переработку отходов. Внедряя инновационные решения — такие как интеллектуальные системы управления, переход на чистые источники энергии и облегчённые конструкции, — предприятия могут значительно снизить эксплуатационные расходы, повысить конкурентоспособность и стать примером экологической трансформации отрасли. В условиях достижения углеродной нейтральности энергосбережение стало необходимым условием выживания и развития пластмассовой промышленности, а непрерывные инновации — ключом к успеху на рынке будущего.