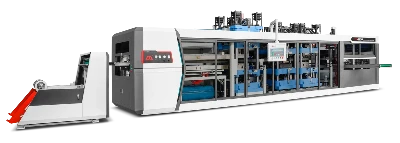

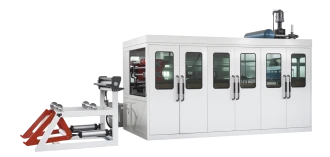
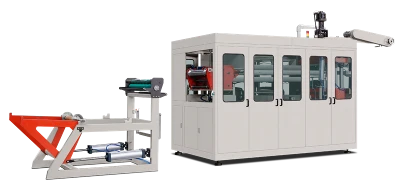
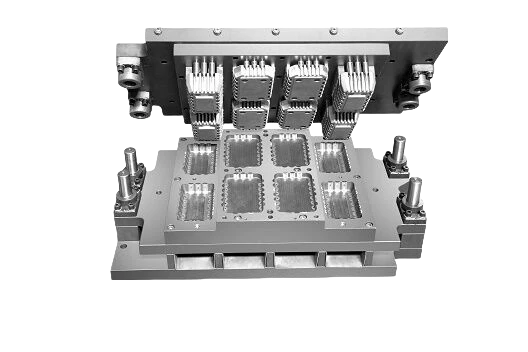
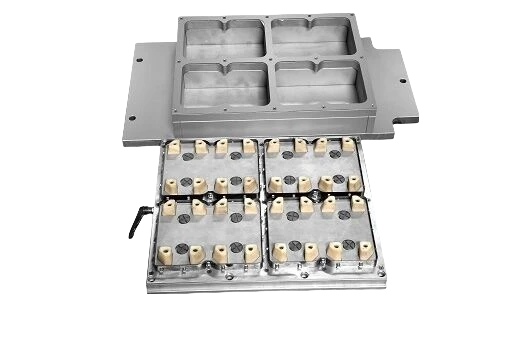

Как ключевое оборудование современной упаковочной промышленности, машина для производства пластиковых стаканчиков напрямую влияет на эффективность производства и качество продукции. Систематическое управление техническим обслуживанием позволяет значительно продлить срок службы оборудования, снизить частоту отказов и повысить эффективность использования энергии. На основе отраслевой практики и теории технического обслуживания оборудования в этой статье рассматриваются основные стратегии обслуживания по четырём направлениям: механическая конструкция, гидравлическая система, электрическое управление и технологические параметры. Их цель — продлить срок службы оборудования.
I. Точное техническое обслуживание механических узлов
1. Управление смазкой ключевых подвижных компонентов
Узел смыкания, система выталкивания и направляющие машины для производства пластиковых стаканчиков — это подвижные компоненты, работающие под высокой нагрузкой и требующие многоступенчатой системы смазки. Для узла смыкания необходимо ежедневно очищать четыре стяжные колонны от масляных загрязнений, еженедельно пополнять запас литиевой смазки 00# с дисульфидом молибдена и ежемесячно проверять отклонение от параллельности с помощью лазерного выравнивания (допуск ≤ 0,05 мм). Практика показывает, что строгое соблюдение этих требований позволяет сократить износ плит на 60% и увеличить срок службы пресс-формы в 2–3 раза.
При обслуживании системы выталкивания в первую очередь необходимо проверять прямолинейность выталкивателя. Отклонение следует ежемесячно измерять индикатором часового типа. При изгибе более 0,1 мм выталкиватель необходимо заменить. Согласно описанному случаю, задержка с заменой изогнутого выталкивателя привела к поломке стержня матрицы и прямым убыткам на сумму свыше 15 000 долларов США.
2. Профилактическая замена компонентов приводных систем
Натяжение ременных передач следует измерять ежеквартально с помощью измерителя натяжения ремня и поддерживать в пределах, указанных производителем. Статистический анализ показывает, что 80% случаев преждевременного выхода ремней из строя связаны с износом из-за проскальзывания, вызванного недостаточным натяжением. У синхронных ременных передач профиль зубьев необходимо проверять раз в месяц, а ремень следует заменить, если износ зубьев превышает 15%.
При обслуживании редуктора необходимо контролировать состояние масла и отбирать пробы для анализа содержания частиц железа каждые 500 часов работы. Если количество частиц достигает предельного уровня по стандарту ISO 4406 — 18/16, масло в редукторе необходимо немедленно заменить и выяснить причину износа. Благодаря этой программе предприятия по производству пищевой упаковки увеличили интервал между капитальными ремонтами редукторов с 18 до 36 месяцев.
ii. Углублённое обслуживание гидравлических систем
1. Динамический контроль качества масла
Чистота гидравлического масла напрямую влияет на надёжность системы и требует трёхступенчатой фильтрации: фильтра 10 мкм на сливных линиях бака, фильтра высокого давления 5 мкм перед насосами и прецизионного фильтра 3 мкм для сервоклапанов. По данным предприятий, такой подход увеличивает срок службы гидравлических компонентов системы втрое.
Оптимальная температура масла должна составлять 40–50 °C. Если температура превышает 60 °C, необходимо немедленно проверить систему охлаждения. В одном случае на охлаждающих змеевиках образовалась накипь, из-за чего постоянный перегрев привёл к заклиниванию гидравлического насоса и его выходу из строя в течение трёх месяцев. Рекомендуется каждые два года проводить гидравлические испытания для проверки пропускной способности сливного канала.
2. Периодическая замена уплотнений
Сроки замены уплотнений гидроцилиндров следует устанавливать с учётом рабочего давления и температуры. U-образные манжеты в системах высокого давления (> 21 МПа) необходимо заменять каждые 2 000 часов, а в системах среднего и низкого давления интервал можно увеличить до 4 000 часов. Соблюдение этого регламента позволило одному предприятию снизить уровень внутренних утечек с 15% до менее чем 3%.
Уплотнительное кольцо в соединении трубопровода необходимо заменять после каждого демонтажа; перед установкой его следует смазать гидравлическим маслом. Повторное использование кольца может увеличить вероятность утечки в 8 раз по сравнению с новым. Рекомендуются уплотнения из фторкаучука: их термостойкость на 40% выше, чем у стандартного нитрильного каучука.
III. Интеллектуальное обслуживание электрических систем
1. Управление жизненным циклом ключевых компонентов
Необходимо контролировать износ контактов контакторов и реле и ежемесячно измерять их температуру с помощью инфракрасного термометра. При повышении температуры выше 25 °C их следует немедленно заменить. По статистике предприятий, своевременная замена позволяет предотвратить 80% случаев перегорания двигателей.
При обслуживании сервопривода особое внимание следует уделять вентиляторам охлаждения: подшипники необходимо менять каждые 5 000 часов, а вентиляторы в сборе — каждые 20 000 часов. В одном из описанных случаев задержка с заменой подшипника вентилятора привела к перегреву и повреждению модуля IGBT; ремонт обошёлся в сумму до 30% стоимости оборудования.
2. Регулярная проверка системы заземления
Сопротивление заземления следует измерять ежеквартально с помощью измерителя сопротивления заземления; значение должно быть < 4 Ом. Практика предприятий показывает, что правильное заземление позволяет снизить частоту электрических отказов на 50% и уменьшить электромагнитные помехи в системе управления. Медные заземляющие шины обладают большей коррозионной стойкостью, чем стальные аналоги.
IV. ВВЕДЕНИЕ. Оптимизация управления технологическими параметрами
1. Точное регулирование температуры
Для зон нагрева требуется раздельное управление с настройкой температурного градиента в соответствии с секциями цилиндра. Одно предприятие благодаря инфракрасному контролю температуры сократило её колебания с ±10 °C до ±3 °C и повысило однородность расплава на 40%. Рекомендуется калибровать термопары каждые шесть месяцев и немедленно заменять их, если отклонение превышает ±2 °C.
2. Динамическая настройка давления в системе
Усилие смыкания необходимо динамически рассчитывать с учётом размера пресс-формы, поскольку чрезмерное усилие приводит к деформации плиты. Разбор одного случая показал, что длительное применение слишком высокого усилия смыкания может вызвать необратимый изгиб плиты, а стоимость ремонта превысить 30 000 долларов США. Рекомендуется контролировать давление с помощью датчиков и поддерживать усилие смыкания в пределах 110% от теоретического значения.
При управлении сервоклапанами профиль давления впрыска следует формировать по принципу «медленно — быстро — медленно», чтобы обеспечить точное регулирование давления. Одно предприятие благодаря оптимизации кривой давления снизило долю изделий с облоями с 8% до 1,5% и сократило энергопотребление.
Инновационные практики технического обслуживания
1. Создание цифровой платформы технического обслуживания
Внедрите системы управления техническим состоянием оборудования, объединяющие данные вибрационного анализа, контроля масла и мониторинга температуры. Одно предприятие благодаря такой системе достигло точности прогнозирования неисправностей 85% и сократило незапланированные простои на 60%. Для планирования работ в реальном времени и полного контроля выполнения заказов рекомендуется использовать мобильные терминалы технического обслуживания.
2. Повышение квалификации специалистов по техническому обслуживанию
Необходимо создать трёхуровневую систему обучения, объединяющую теорию, практику и сертификацию, чтобы развивать навыки комплексного обслуживания электромеханических и гидравлических систем. По статистике предприятий, систематически обученные специалисты сокращают время поиска неисправностей на 40% и повышают точность подбора запасных частей на 35%. Для повышения готовности к чрезвычайным ситуациям рекомендуется ежеквартально проводить межведомственные учения по техническому обслуживанию.
Заключение:
Продление срока службы оборудования для производства пластиковых стаканчиков — это комплексная инженерная задача, требующая согласованного подхода к проектированию оборудования, разработке регламентов обслуживания, подготовке персонала и другим аспектам. Описанная в этой статье стратегия технического обслуживания позволяет увеличить средний срок службы оборудования предприятия с 8 до 12 лет и одновременно снизить затраты на обслуживание в расчёте на единицу продукции на 35%. В условиях Индустрии 4.0 сочетание технологий Интернета вещей и прогнозного технического обслуживания станет новым направлением в управлении оборудованием и создаст прочную основу для устойчивого развития индустрии пластиковой упаковки.