
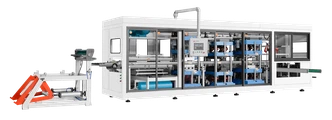
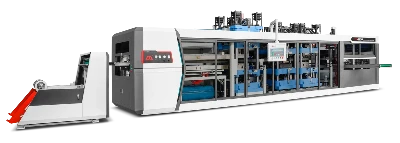

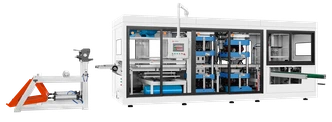
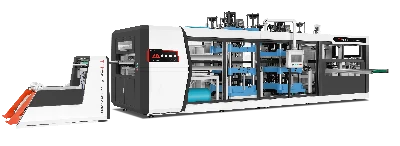
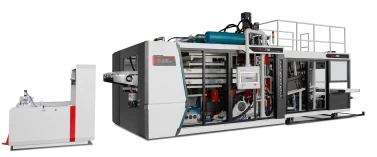
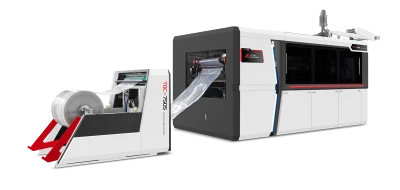
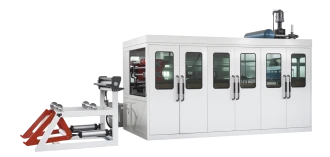
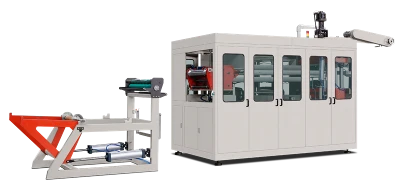
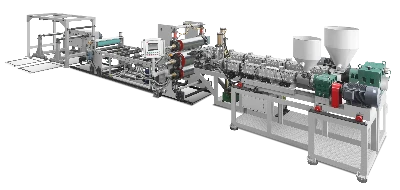
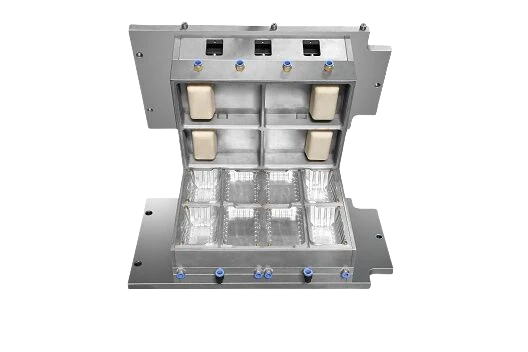
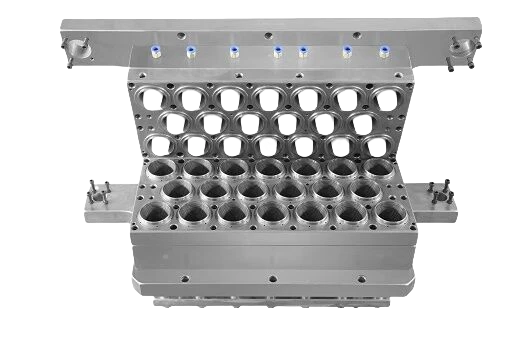
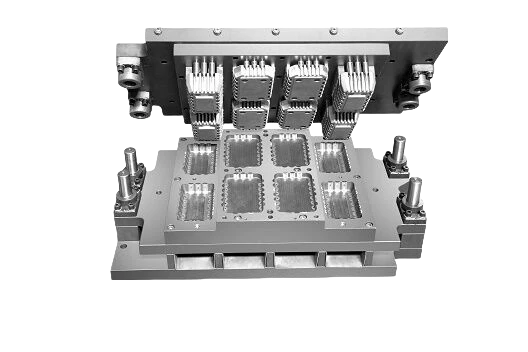
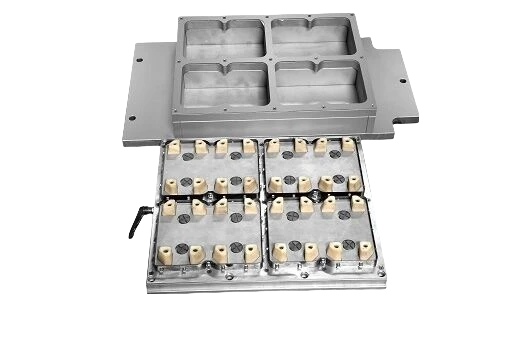
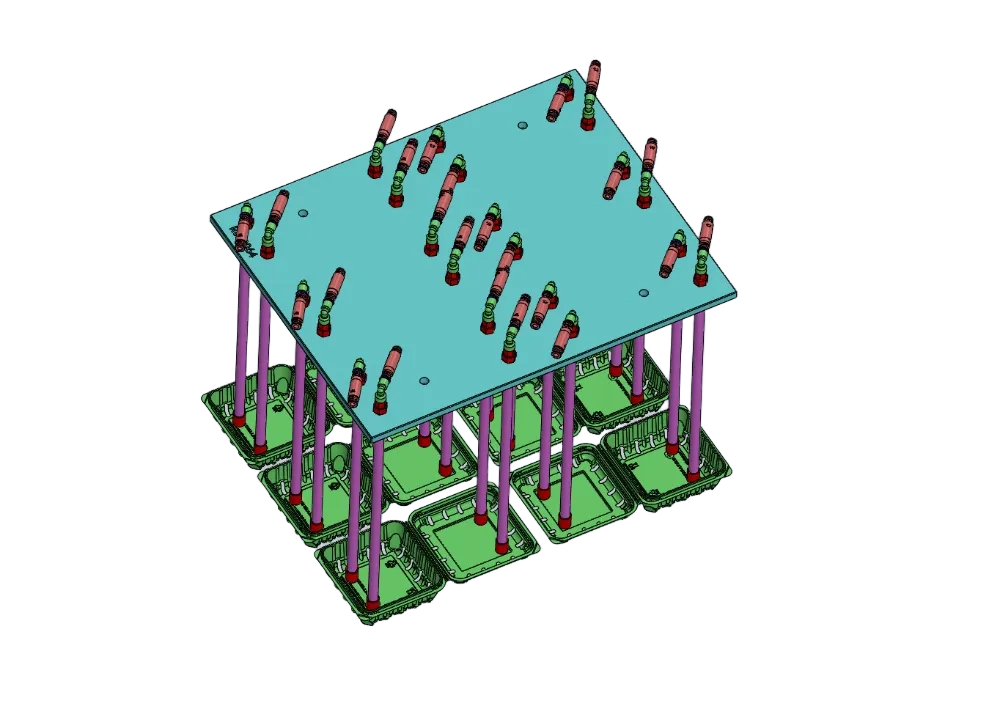

Машина для изготовления пластиковых стаканчиков Нагревает плоский лист PP, PS, PET или PLA до размягчения. Затем в форме с водяным охлаждением на лист воздействуют вакуумом и сжатым воздухом под давлением 8 бар. Заготовка охлаждается и принимает форму стаканчика. В том же цикле стаканчик вырубается из листа с помощью формы.
Машины не плавят пластик и не используют литьё под давлением. Стенки стаканчика формируются из исходного листа и становятся тоньше в местах растяжения материала. Система нагрева, давление воздуха и вырубка влияют на толщину стенок, форму края и скорость производства.
Станции работают в фиксированной последовательности
Машина для изготовления пластиковых стаканчиков выполняет ряд взаимосвязанных операций. Сначала подающие ролики продвигают лист на длину одной формы. Затем нагреватель перемещается в рабочее положение и нагревает лист в течение 8–20 секунд в зависимости от его толщины. После отвода нагревателя смыкается форма. Лист формуется под действием вакуума и сжатого воздуха, а каналы охлаждения в алюминиевой форме охлаждают его. Штамп вырубает стаканчики из листа, после чего их собирает ленточный укладчик или робот. Оставшиеся обрезки отправляются в гранулятор на переработку.
Каждый этап должен завершиться, прежде чем начнётся следующий. Форма не может закрыться, пока не отведён нагреватель, а пуансон не может вырубить стаканчики, пока они не остынут настолько, чтобы их можно было извлечь. Поэтому медленный нагрев или укладка могут остановить всю производственную линию.
Важна и безопасность машины. Оценка рисков проводится по ISO 12100, электрооборудование соответствует IEC 60204-1, а системы управления безопасностью проектируются с учётом уровней эффективности по ISO 13849-1. Эти стандарты помогают производителям соблюдать требования ЕС к машинам, установленные Регламентом (EU) 2023/1230.
LITAI Machinery производит машины с поворотной формой, сервоприводом и гидравлической рамой в рамках системы менеджмента качества ISO 9001. Максимальная глубина формования этих машин составляет 125–180 мм, а ширина листа — до 770 мм.
Важна зона нагрева, а не только температура
При изготовлении пластиковых стаканчиков лист должен нагреваться до температуры, при которой он растягивается, не разрываясь. Нельзя допускать чрезмерного нагрева: лист может провиснуть и коснуться нагревателя или начать трескаться. Для PP диапазон составляет примерно 150–165 °C, для HIPS — около 120–140 °C, для аморфного PET — примерно 110–130 °C. Температура для PLA составляет около 90 °C. PLA размягчается при более низкой температуре, что ограничивает температуру его переработки. Температуру размягчения можно определить методом Вика по ISO 306 или методом определения температуры перехода по ASTM D3418.
На этот температурный диапазон влияют две распространённые проблемы. Первая — провисание листа. Когда лист размягчается, он провисает без опоры; поэтому лист толщиной 0,3 мм провисает гораздо быстрее, чем лист толщиной 1,8 мм. Именно поэтому нагреватели делят на зоны и отдельно регулируют нагрев сверху и снизу. Нижнюю часть часто оставляют прохладной, чтобы уменьшить провисание.
Вторая проблема — изменение времени нагрева. Температуру и продолжительность цикла нагревателя необходимо настраивать одновременно. Если машину настраивают по толстому листу, поверхность может покрыться пузырями или приобрести меловой оттенок.
Как формируется стаканчик
Обычно все три способа формования применяются вместе. Один только вакуум создаёт перепад давления около 1 бара. Этого достаточно для неглубоких лотков и коротких широких стаканчиков. При формовании давлением используется другой способ: сжатый воздух давлением 4–8 бар прижимает нагретый лист к форме. Благодаря этому края получаются чётче, углы дна — более выраженными, а перемычки между соседними гнёздами — тоньше.
Предварительное вытягивание пуансоном помогает решить ещё одну проблему. Нагретый пуансон опускает лист до того, как сжатый воздух или вакуум завершит формование. Благодаря этому больше материала перемещается в боковую стенку и излишнее количество материала не вытягивается из дна.
Выбор метода зависит от коэффициента вытяжки — отношения глубины стаканчика к диаметру его верхней части. При значении меньше 1 обычно достаточно воздуха или вакуума. При значении от 1 до 1,5 плунжер помогает предотвратить неравномерную толщину стенок.
| Метод формования | Доступное давление | Лучше всего подходит для: | Специальные предложения |
|---|---|---|---|
| Только вакуум | Около 1 бара | Неглубокий лоток, короткий широкий стаканчик | Недостаточно чёткая форма края |
| Вакуумное формование с предварительным вытягиванием пуансоном | 1Baga предварительное вытягивание | Глубокий стаканчик с коэффициентом вытяжки более 1,2 | Следы пуансона: дополнительный контроль температуры |
| Формование давлением с предварительным вытягиванием пуансоном | 4–8 бар | Тонкий стаканчик с плотным краем | Стоимость формы, конструкция вентиляционных каналов |
| Только давление | 4–8 бар | Стенки ровные, а натяжение умеренное. | Перемычки между соседними гнёздами |
Обрезная форма определяет, готов ли стаканчик к продаже
Обрезка превращает сформованную заготовку в готовое изделие. На большинстве автоматизированных линий она выполняется в том же цикле. Пока стаканчик остаётся в форме, стальная линейка или машинный пуансон опускается и вырубает каждый стаканчик из листа. Это не позволяет стаканчику сместиться между формованием и обрезкой.
Это помогает поддерживать размеры края в пределах ± 0,2 мм. Края обрезаются теми же инструментами, которыми формовался стаканчик, поэтому исключаются дополнительные погрешности, связанные с охлаждением, усадкой и отдельными этапами обработки. Отдельные обрезные прессы и автономная обрезка требуют дополнительной обработки и второго комплекта оснастки. Кроме того, они могут приводить к ошибкам совмещения, которых позволяют избежать инструменты, встроенные в форму.
Пуансон также задаёт форму стаканчиков для вкладывания друг в друга. Это важно для производства и продаж. Если край стаканчика окажется немного шире нужного, стаканчики могут плохо отделяться в диспенсере. Покупатели могут обвинить в этом сами стаканчики.
Скорость — не производительность
Номинальная скорость машины для изготовления пластиковых стаканчиков отличается от фактической производительности. В брошюрах часто указывается скорость без производственной нагрузки. Поворотная форма может совершать 48 циклов в минуту. Более крупные сервоприводные и гидравлические машины могут выполнять 30–35 формовочных ходов в минуту. Эти цифры показывают скорость перемещения машины, а не скорость нагрева и охлаждения каждого стаканчика.
Рассмотрим конкретный пример. Форма размером 730 × 320 мм может производить стаканчики диаметром 78 мм с шагом 80 мм. В ней девять гнёзд и четыре ряда, всего 36 гнёзд. При использовании PP толщиной 0,6 мм фактическая скорость составляет 20 циклов в минуту, что даёт 720 стаканчиков в минуту, или около 43 000 стаканчиков в час. Если ориентироваться на скорость загрузки 48 циклов в минуту, получится, что та же форма производит 1 728 стаканчиков в минуту. Это в 2,4 раза больше фактического выпуска.
Нагрев помогает объяснить эту разницу. За один цикл через машину проходит около 140 г полипропилена. Для нагрева материала с 25 °C до 155 °C при удельной теплоёмкости около 1,9 кДж/(кг·К) требуется примерно 35 кДж. При 20 циклах в минуту для этого нужно 11–12 кВт полезной мощности без учёта потерь тепла излучением.
Это также объясняет, почему быстрая смена формы полезнее, чем высокая номинальная скорость. Для своих сервоприводных машин LITAI Machinery указывает время смены формы до 20 минут. Это позволяет сэкономить больше времени на производственной линии при переходе на другой размер стаканчиков.
На толщине стенок чаще всего экономят в ущерб качеству стаканчиков
Толщина стенок термоформованного стаканчика неодинакова по всей поверхности. Распространённая ошибка — считать толщину листа толщиной готового стаканчика. Материал растягивается от дна вверх по боковой стенке, поэтому из листа толщиной 0,6 мм можно изготовить стаканчик с краем толщиной 0,5 мм и дном толщиной 0,18 мм.
На толщину стенок влияют три фактора. Коэффициент вытяжки определяет толщину материала. Предварительное вытягивание пуансоном и формование давлением помогают уменьшить разницу между толщиной верхней части и дна — примерно с 3:1 до менее чем 2:1. Важна и температура формы. В тёплой форме лист может растягиваться дольше, прежде чем охладится и затвердеет, однако это увеличивает время цикла.
Данные испытаний на растяжение по ISO 527-3 помогают операторам настраивать процесс формования. Одной лишь марки полимера недостаточно для получения всей необходимой информации. Поэтому LITAI Machinery указывает допуск на формование ±0,2 мм, а не использует толщину листа как основной показатель.
Чтобы безопасно уменьшить толщину листа, сначала найдите самую тонкую часть стаканчика. Разрежьте образец на небольшие кусочки и измерьте толщину стенок в разных местах.
При смене полимера меняются не только настройки машины, но и требования к оборудованию
При переходе на другой материал недостаточно просто изменить настройки машины. PP формуют при высокой температуре, и он имеет широкий диапазон формования. Он также хорошо подходит для глубокой вытяжки и может использоваться для горячего содержимого. Поэтому его часто рассматривают как альтернативу бумажным стаканчикам.
HIPS — недорогой вариант. Его легко формовать и печатать, но при ударе он может сломаться. Для PET нужны другие условия. Лист должен быть сухим, а диапазон температуры формования узкий. Для стаканчиков, предназначенных для горячего содержимого, при выборе формы и цикла нужно учитывать не только размягчение, но и кристаллизацию. ISO 11357-3 определяет поведение материала при плавлении и кристаллизации и помогает подобрать правильный процесс.
PLA хорошо формуется при 90–120 °C, но деформируется при контакте с горячей жидкостью. Чтобы снизить этот риск, выбирайте подходящую марку материала и толщину стенок.
Машины, совместимые с PP, PS, PET, PVC и PLA, могут оснащаться нагревателями, вакуумной системой и системой выгрузки, подходящими для этих материалов. Однако это не означает, что для всех них подойдут одинаковые настройки. LITAI Machinery поставляет производственные линии для PP, PS, HIPS, PET, PVC и материалов с добавлением кукурузного крахмала. Поэтому важно правильно подобрать и зоны нагрева, и системы укладки.
Соответствие требованиям при контакте с пищей также зависит от состава материала. В ЕС к соответствующим материалам, контактирующим с пищей, применяются Регламент (EC) No. 1935/2004 и Регламент Комиссии (EU) No. 10/2011. В США FDA 21 CFR 177.1520 распространяется на некоторые олефиновые полимеры. Соответствие требованиям зависит от полимера и используемых добавок. При использовании разных материалов стаканчики из PP могут соответствовать требованиям, но само по себе применение PP этого не гарантирует.
Часто задаваемые вопросы
Изготавливает ли эта машина стаканчики непосредственно из полимерных гранул?
Нет. Стаканчики изготавливают из листов. Для этого используют полную производственную линию с экструдером листа или закупают рулонный лист. Сначала гранулы перерабатываются в тонкие листы. Затем на процесс формования влияет допуск по толщине листа.
Какой максимальной глубины стаканчик может формовать машина?
Современные многопозиционные машины могут формовать стаканчики глубиной до 180 мм. Для гидравлических машин типичная максимальная глубина составляет 125 мм. Ограничение зависит не только от глубины стаканчика: важен также коэффициент вытяжки. Для стаканчика глубиной 180 мм и диаметром 90 мм необходимы предварительное вытягивание пуансоном, формование давлением и тщательный контроль температуры формы, чтобы дно оставалось прочным.
Почему дно стаканчика тонкое, а края толстые?
Это происходит потому, что лист растягивается от центра к краям. Материал дна растягивается и истончается. Края сохраняют большую часть исходной толщины, поскольку растягиваются меньше. Предварительное вытягивание пуансоном, более высокое давление формования и тёплая форма помогают направить больше материала в боковые стенки. Однако полностью устранить разницу в толщине невозможно.
Что проверить во время пробного запуска
Качество машины для изготовления пластиковых стаканчиков зависит от качества используемого материала. Проводите собственные измерения и составляйте таблицы, а не полагайтесь на рекламные брошюры. Разрежьте стаканчик и измерьте толщину стенок у края, посередине и у дна. Разница между этими значениями важнее средней толщины. Последовательно измерьте диаметр края у 20 стаканчиков, чтобы определить фактический диапазон размеров. Учитывайте полное время цикла, включая нагрев, охлаждение и обрезку, а не только время работы машины без нагрузки. Взвесьте отходы после формования и сравните их массу с массой готового стаканчика. Хорошо оснащённая машина может производить лишь небольшое количество отходов. Испытайте образцы в условиях по ISO 291, а затем определите, соответствуют ли они требованиям.
Источник информации
ISO 12100: 2010 — безопасность машин: общие принципы проектирования, оценки рисков и снижения рисков
ISO 13849-1 — уровни эффективности связанных с безопасностью частей систем управления
IEC 60204-1 — электрооборудование промышленных машин
Регламент (EU) No. 2023/1230 — размещение машин на европейском рынке
ISO 9001: 2015 — системы менеджмента качества. Требования
ASTM D3418 — определение температур переходов полимеров методом дифференциальной сканирующей калориметрии
ISO 11357-3 — температура и энтальпия плавления и кристаллизации
ISO 306 — температура размягчения термопластов по Вика
ISO 527-3 — свойства плёнок и листов при растяжении
ISO 291 — стандартная атмосфера для кондиционирования и испытания пластмасс
Регламент (EC) No. 1935/2004 — рамочный регламент для материалов, контактирующих с пищевыми продуктами; Регламент Комиссии (EU) No. 10/2011 — пластиковые материалы, контактирующие с пищевыми продуктами
US FDA 21 CFR 177.1520 — олефиновые полимеры
Директива 2019/904 — сокращение воздействия некоторых одноразовых пластиковых изделий