
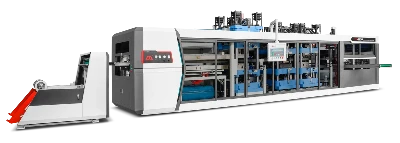

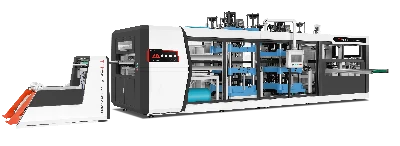
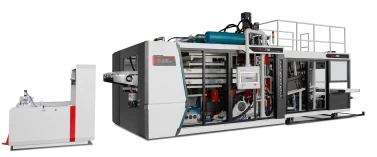
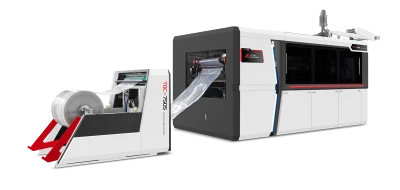
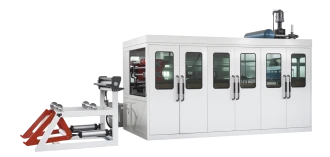
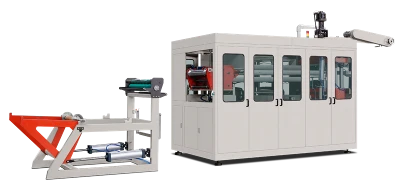
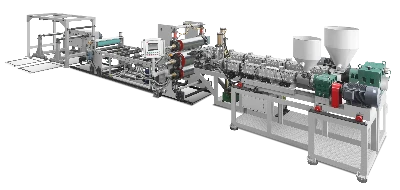
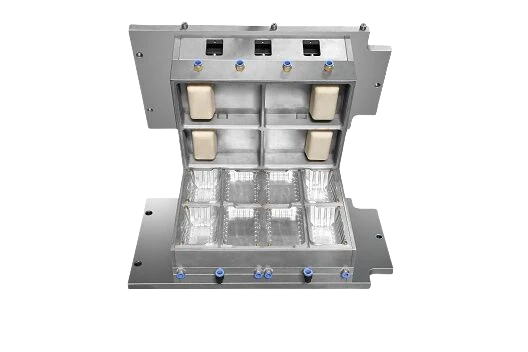
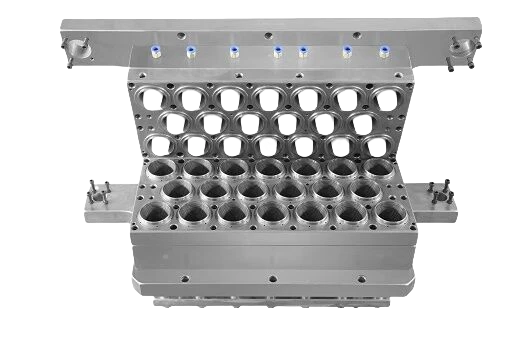
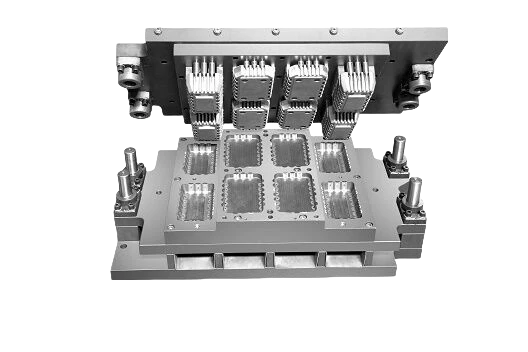
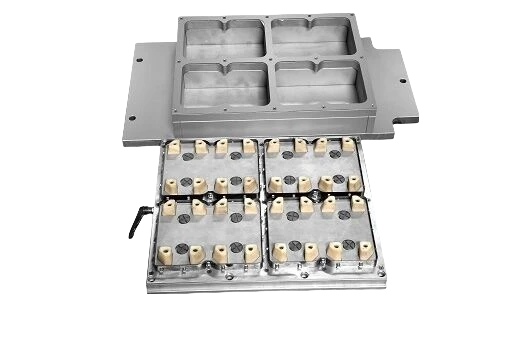
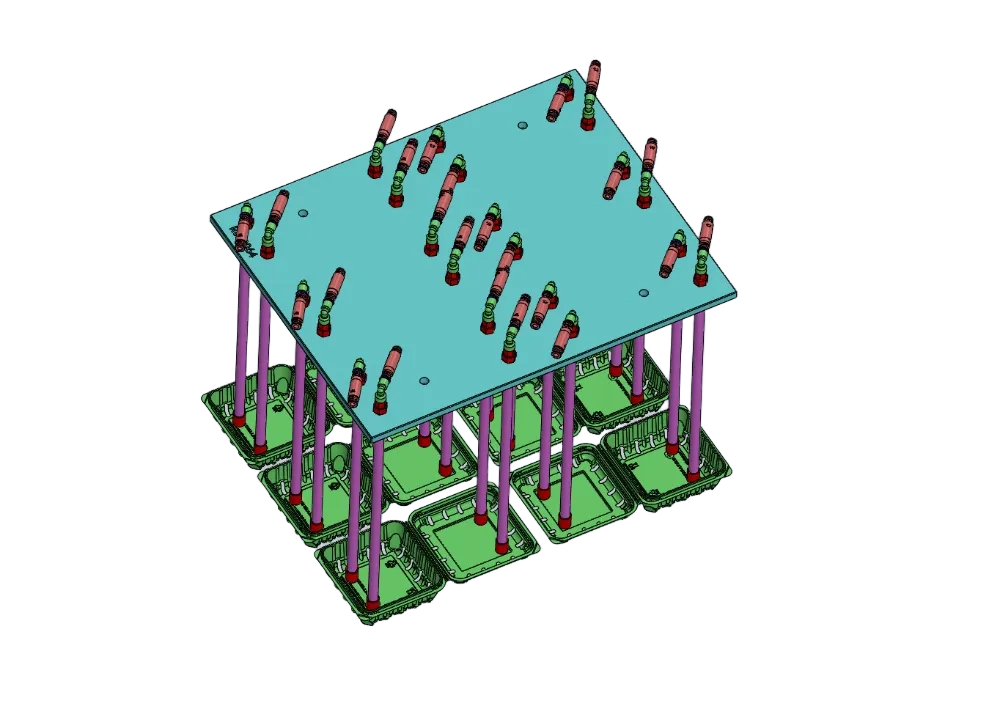

Различие заключается не в формовочной станции или вакуумной системе. В машинах с ручной загрузкой бумаги и в машинах для производства пластиковых стаканчиков используется один и тот же процесс: лист нагревают, прижимают к охлаждаемой пресс-форме для фиксации формы, а затем вырезают изделие. Главное различие — сколько раз за цикл работник обрабатывает лист или изделие. На полуавтоматической машине работники загружают бумагу, извлекают сформованный лист, а затем обрабатывают его на отдельной гильотине. На полностью автоматической линии материал подаётся с рулона, машина вырубает стаканчики в пресс-форме, а затем укладчик считает и собирает готовые изделия.
Под словом «автоматическая» подразумеваются три разные операции
Почти ни одна машина не выполняет весь процесс самостоятельно, поэтому в характеристиках автоматического оборудования для производства пластиковых стаканчиков нужно указать, какие именно из трёх задач оно выполняет. Первая задача — подача листа: бумага может подаваться роликами с сервоприводом, либо работники могут вручную загружать лист в каждом цикле. Вторая — извлечение и обрезка стаканчиков. Вырубная машина может вырезать стаканчики непосредственно в пресс-форме, либо горячие листы можно перемещать на отдельные прессы для обрезки. Третья задача — удаление отходов. Машина может самостоятельно подавать остатки бумаги в гранулятор, либо их может убирать работник вручную.
Машины с автоматической подачей бумаги, но требующие ручной обрезки стаканчиков и удаления обрезков, часто называют полуавтоматическими машинами с подачей бумаги. Термин «автоматическая» ничего не проясняет, если поставщик не уточняет, какие операции выполняет сама машина. Важно, сколько раз за цикл работнику приходится обрабатывать лист или изделие. Каждый вход работника в зону инструмента создаёт риск для безопасности. Оценка рисков по ISO 12100 помогает выявить такие риски. Машины LITAI Machinery для производства стаканчиков объединяют подачу, нагрев, формование и вырубку. Модули штабелирования, подсчёта и сбора бумажных отходов можно добавить отдельно.
| Работа в пределах цикла | Полуавтоматический процесс | Автоматический процесс | В чём разница? |
|---|---|---|---|
| Подача листов | Листы, нарезанные вручную | Непрерывная подача с рулона | Один оператор на машину |
| Извлечение и отделка | Извлекайте нагретые листы и обрезайте их отдельно. | Внутриформенная вырубка в линии | Следы от ручной обработки, вторая оснастка; |
| Укладка | Ручной | Ленточный укладчик или механическая система штабелирования | Два или три работника |
| Отходы | Извлечение вручную | Обрезки и возвратные отходы | Материалы и трудозатраты |
Какие ещё задачи выполняют операторы полуавтоматических машин?
Операторы выполняют несколько действий при работе с ручным загрузчиком: помещают листы, фиксируют их зажимами, ждут нагрева, наблюдают за процессом формования, открывают машину, извлекают нагретые листы в перчатках, подают их на обрезной пресс и собирают стаканчики. На каждом этапе машина ждёт оператора, а результат зависит от того, как он выполняет работу. Если лист смещён от центра всего на несколько миллиметров, материал может растянуться неравномерно. Если оператор слишком долго извлекает сформованный лист, тот может остыть и стянуть форму. Затраты на труд — лишь часть проблемы. Не менее важно стабильное качество продукции. При ручной выгрузке руки оператора каждый цикл оказываются ближе к нагретой зоне. Ручные загрузчики требуют дополнительных мер безопасности, поскольку зона загрузки представляет собой проём в ограждении машины. Защитная блокировка этого проёма может требовать более высокого уровня надёжности, чем другие защитные устройства машины.
Истинная причина различий в скорости
Разница между линиями для полуавтоматического шлифования и производства пластиковых изделий очевидна, однако производительность — не единственный фактор, влияющий на затраты. Ручной загрузчик с листом 600 × 400 мм и пресс-формой на 12 гнёзд может выполнять 0,8 цикла в минуту с учётом загрузки, нагрева, формования, выгрузки и обрезки. Он выпускает от 600 до 1 200 стаканчиков в час и требует двух-трёх работников. А Автоматическая машина для производства пластиковых стаканчиков Линия с пресс-формой размером 730 × 320 мм и 36 гнёздами может работать со скоростью 20 циклов в минуту. Один работник может выпускать около 43 000 стаканчиков в час.
Разница в производительности составляет примерно 35 раз. В основном она объясняется увеличением числа гнёзд с 12 до 36 и непрерывной подачей материала с рулона, которая не останавливается при смене листа. Остальная разница связана с принципом работы машины. При ручной загрузке приходится ждать нагрева и выполнять выгрузку вручную. Автоматические линии для производства пластиковых стаканчиков нагревают, формуют и вырубают изделия в рамках одного процесса.
Автоматизация сокращает время ожидания, но не меняет базовые требования материалов к нагреву. Для нагрева полипропиленового листа толщиной 0,6 мм от 25°C до 155°C по-прежнему требуется около 35 кДж/кг при удельной теплоёмкости примерно 1,9 кДж/(кг·К). Поэтому фактическая производительность обычно ближе к 20 циклам в минуту, а не к 30–48 циклам в минуту, указанным в некоторых рекламных материалах. ISO 306 и ISO 527-3 регламентируют испытания материалов, но напрямую не устанавливают производительность машины.


Как сравнивать затраты на труд при одинаковом объёме выпуска
Для корректного сравнения нужно сопоставлять оборудование, выпускающее одинаковое количество стаканчиков, а не одну машину с одной производственной линией. Линия производительностью около 43 000 стаканчиков в час может заменить примерно 36 ручных загрузчиков, каждый из которых выпускает 1 200 стаканчиков в час. На каждый ручной загрузчик требуется два-три работника — всего около 90 человек против одного оператора автоматической линии.
Если считать затраты на тысячу стаканчиков, основное преимущество автоматической линии для производства пластиковых стаканчиков — снижение затрат на оплату труда. ISO 22400-2 описывает методику измерения производительности производства. Полезный показатель — количество рабочих часов, необходимое для выпуска заданного числа стаканчиков. Ручная обработка занимает около 2,1 часа на 1 000 стаканчиков, а автоматизированная линия — около 0,023 человеко-часа. При стоимости труда около 3 долларов в час ручная операция обходится примерно в 6,20 доллара на тысячу стаканчиков, а автоматическая линия — примерно в 0,07 доллара. Разница составляет около 0,006 доллара на стаканчик без учёта отходов и энергозатрат.
Автоматические линии также могут потреблять меньше энергии, поскольку работают с постоянной скоростью, а не с остановками между листами. ISO 50001 содержит рекомендации по энергоменеджменту. Если автоматическая линия стоит на 100 000 долларов дороже ручного оборудования, одной только экономии на оплате труда может хватить, чтобы окупить разницу после выпуска 16 миллионов стаканчиков. Фактическая окупаемость зависит от объёма производства, заработной платы, энергопотребления и уровня брака.
Стоимость замены оборудования, площадь пола и парк машин
При ручном производстве увеличить выпуск за счёт установки одной машины большего размера не получится — потребуется больше машин, что создаёт новые проблемы. Тридцать шесть машин вместе с обрезными прессами занимали много места. Каждой машине также нужны собственное защитное ограждение, обслуживание и подача сжатого воздуха. Автоматические линии занимают меньше места. Одна только формовочная рама имеет длину около 8 метров, а одна линия может заменить множество отдельных машин.
Важна и скорость переналадки. Если на изменение размера стаканчика на автоматической линии уходит полдня, она сможет выпускать только один вариант изделия. В таком случае короткое время переналадки полезнее высокой максимальной скорости. По заявлению LITAI Machinery, на её полностью сервоприводной машине замена инструмента занимает 20 минут, а сохранённые настройки производства можно восстановить. Это позволяет линии выпускать стаканчики разных форм и размеров с меньшими затратами времени на настройку.
Если полуавтоматическую машину проще приобрести
При определённом объёме производства ручное оборудование может быть правильным выбором. Машины, работающей в одну смену, может хватить для выпуска сотен тысяч стаканчиков в месяц. При низком спросе максимальная производительность оборудования не так важна, а автоматическая линия может оказаться неоправданной тратой денег, простаивая без работы.
Полуавтоматические машины также могут быть хорошим выбором для некоторых материалов. С толстыми пластиковыми листами толщиной 2–3 мм и предварительно высушенными листами, например PET, которые нужно подготовить перед формованием, иногда проще работать при ручной загрузке каждого листа. Подающий ролик может увеличить натяжение листа. В ISO 11357-3 описано, как измерять поведение пластмасс при плавлении и кристаллизации; эти данные помогают выбирать материал и контролировать процесс.
Короткий производственный цикл — ещё одна причина выбрать полуавтоматическое оборудование. Оснастка с небольшим числом гнёзд для автоматических линий часто обходится значительно дешевле многогнёздной. Поэтому она может быть более подходящим вариантом для новых изделий, рыночный спрос на которые ещё не подтверждён. Образцы можно изготовить на полуавтоматических машинах и испытать в условиях, предусмотренных ISO 291, прежде чем сравнивать их с серийными изделиями.
Чем заменить слово «автоматическая»?
Запрашивайте конкретные действия, а не общие характеристики. В спецификации следует перечислить ручные операции, остающиеся в обычном цикле, необходимое число работников, длительность рабочего цикла в секундах, способ подачи бумаги и диаметр рулона, необходимость обрезки в пресс-форме, способ удаления отходов и реальное время переналадки на другой стаканчик. Запросите пресс-форму по обновлённому комплекту чертежей и сведения о системе контроля её качества. LITAI Machinery заявляет о применении системы качества ISO 9001 и указывает такие функции, как формование и вырубка в пресс-форме, автоматическое штабелирование, подсчёт и сбор отходов бумаги. Подобные заявления следует фиксировать в спецификации, а не принимать как расплывчатые категории. Затем уточните, что происходит с продукцией между машиной и упаковочным столом: именно на этом участке начинают применяться требования к санитарной конструкции оборудования для пищевой промышленности.
Часто задаваемые вопросы
Означает ли полная автоматизация, что на производственной линии не нужны работники?
Нет. Это означает, что во время цикла формования и отделки работникам не нужно брать изделие в руки. Однако им всё равно может потребоваться менять рулоны листового материала, очищать пробки, проверять образцы и наблюдать за работой машин. Лучше оценивать автоматизацию по числу ручных операций на каждую тысячу изделий, а не по числу людей поблизости.
Можно ли позднее модернизировать полуавтоматические машины?
частично. Оборудование для штабелирования и системы удаления отходов часто можно установить в задней части машины. Систему вырубки сложно добавить отдельно, поскольку она зависит от формовочной станции и пресс-формы. Это не просто дополнительная опция.
Какие стаканчики, изготовленные на машине, имеют более стабильные характеристики?
Результаты работы полностью автоматических линий обычно отличаются стабильностью. Это связано не только с применением сервоприводов. Одна и та же оснастка формует и вырубает стаканчик, что позволяет поддерживать размеры ободка с точностью примерно ±0,2 мм. Операторам не нужно переносить изделие с формовочной платформы на отдельный обрезной пресс. Кроме того, сокращается разброс, вызванный различиями в ручной обработке и времени выполнения операций.
Что проверить перед размещением заказа?
Требования к контакту с пищей распространяются не только на машины, но и на сырьё и готовую продукцию. В ЕС Регламент (EC) № 1935/2004 и Регламент Комиссии (EU) № 10/2011 устанавливают требования к материалам, контактирующим с пищевыми продуктами, включая пластмассы. В США в 21 CFR 177.1520 FDA указаны некоторые олефиновые полимеры. Если работники берут стаканчики в руки между формованием и упаковкой, EN 1672-2 содержит рекомендации по гигиеническим требованиям к машинам. Директива (EU) 2019/904 также влияет на выбор материалов и одноразовых пластиковых изделий в ЕС.
Оборудование следует выбирать исходя из объёма выпуска, типа продукции и продолжительности производства, а не только по названию. Уточните, как часто работнику приходится обрабатывать изделие, сколько рабочего времени требуется на 1 000 стаканчиков для воды и сколько занимает переход на другой размер стаканчика. Полностью автоматическая линия оправдана, если объём и продолжительность производства достаточны для покрытия дополнительных затрат.
Источники информации
ISO 12100:2010 — безопасность машин: оценка и снижение рисков, включая точки вмешательства в рабочий цикл
ISO 13849-1 — связанные с безопасностью части систем управления: уровень эффективности
IEC 60204-1 — электрооборудование промышленных машин
Регламент (EU) № 2023/1230 — размещение машин на рынке Европы
ISO 22400-2 — ключевые показатели эффективности управления производственными операциями
ISO 50001 — системы энергоменеджмента
ISO 306 — температура размягчения термопластов по Вика
ISO 527-3 — свойства плёнок и листов при растяжении
ISO 11357-3 — температура и энтальпия плавления и кристаллизации
ISO 291 — стандартные атмосферные условия для кондиционирования и испытания пластмасс
ISO 9001:2015 — системы менеджмента качества: требования
EN 1672-2 — машины для пищевой промышленности: гигиенические требования
Регламент (EC) № 1935/2004 — общие требования к материалам, контактирующим с пищевыми продуктами; Регламент Комиссии (EU) № 10/2011 — пластмассовые материалы, контактирующие с пищевыми продуктами; FDA США, 21 CFR 177.1520 — олефиновые полимеры
Директива 2019/904 — сокращение воздействия некоторых одноразовых пластиковых изделий