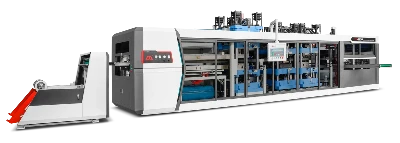

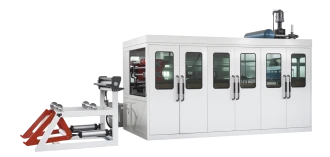
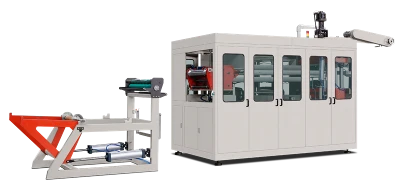
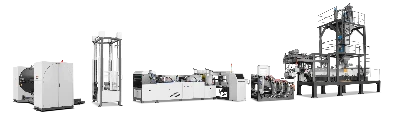
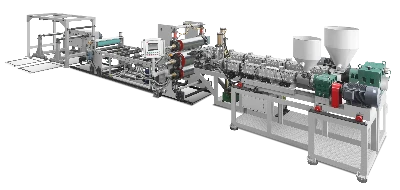
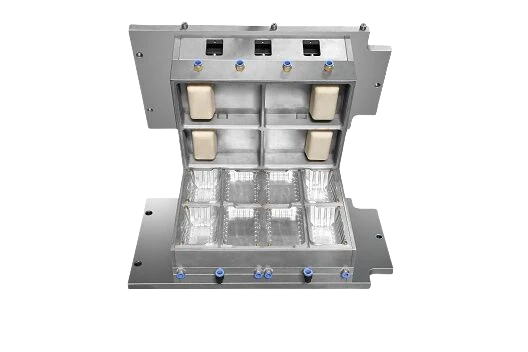
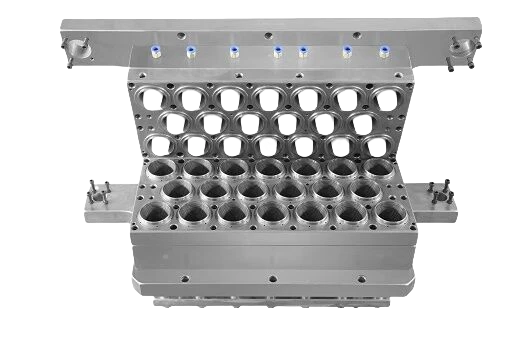
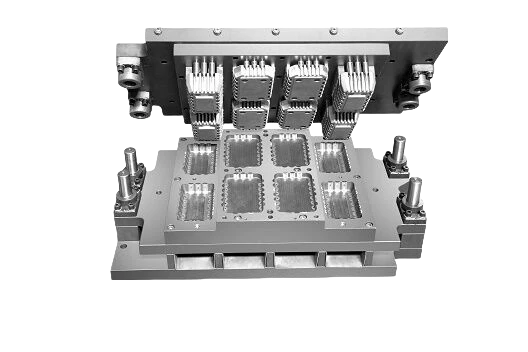
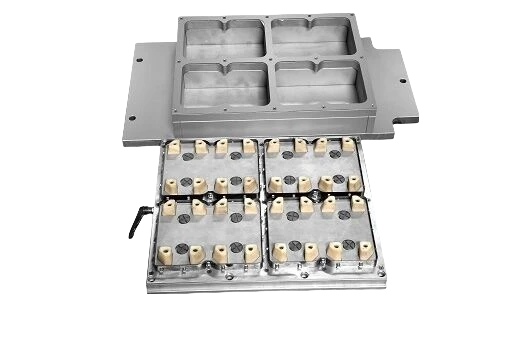
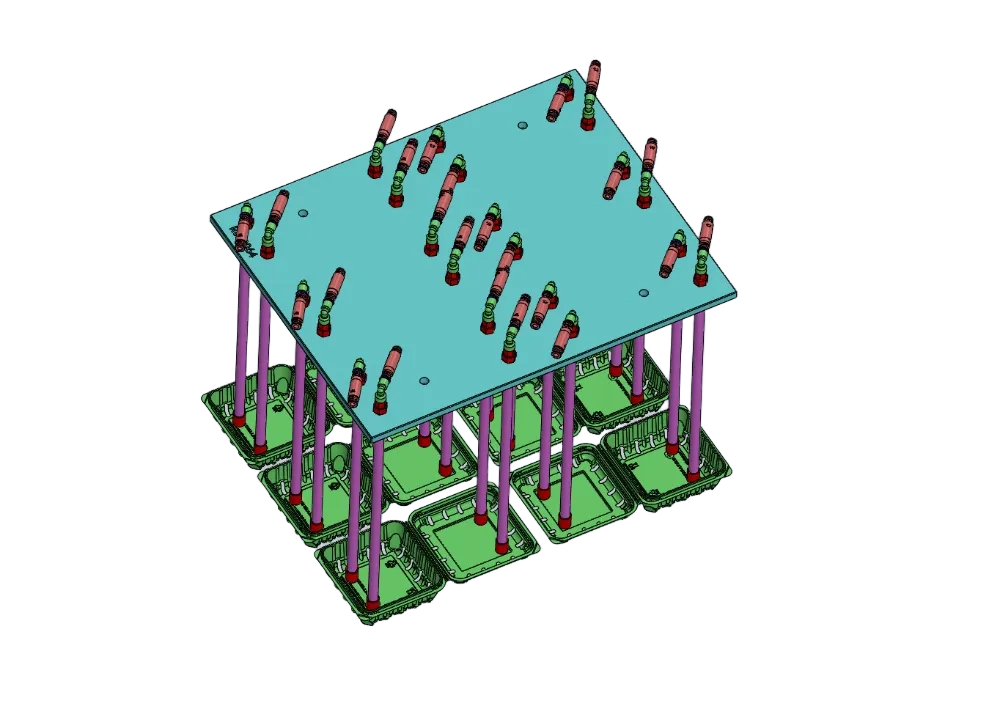

Как ключевое оборудование современной упаковочной промышленности, машина для производства пластиковых стаканчиков напрямую влияет на эффективность производства и качество продукции. Системное управление техническим обслуживанием позволяет значительно продлить срок службы оборудования, снизить частоту отказов и повысить энергоэффективность. Опираясь на отраслевую практику и теорию технического обслуживания оборудования, в этой статье мы рассматриваем основные стратегии продления срока службы оборудования в четырёх направлениях: механическая конструкция, гидравлическая система, электрическое управление и технологические параметры.
I. Тщательное обслуживание механических узлов
1. Управление смазкой ключевых подвижных компонентов
Узел смыкания, система выталкивания и направляющие штанги машины для производства пластиковых стаканчиков — это подвижные компоненты, работающие под высокой нагрузкой и требующие поэтапной системы смазки. Например, четыре стяжные колонны узла смыкания необходимо ежедневно очищать от масляных загрязнений, еженедельно пополнять смазку литиевой смазкой с дисульфидом молибдена класса 00#, а раз в месяц проверять отклонение от параллельности с помощью лазерного выравнивания (допуск ≤0,05 мм). Практика показывает, что строгое соблюдение этого регламента позволяет снизить износ плит на 60% и увеличить срок службы пресс-формы в 2–3 раза.
При обслуживании системы выталкивания в первую очередь следует контролировать прямолинейность выталкивающих штоков. Отклонение необходимо ежемесячно измерять индикатором часового типа. При изгибе более 0,1 мм шток следует заменить. Согласно описанному примеру, несвоевременная замена погнутого выталкивающего штока привела к поломке стержня сердечника пресс-формы и прямым убыткам свыше 15 000 долларов США.
2. Профилактическая замена компонентов трансмиссии
Натяжение ременных передач необходимо проверять ежеквартально с помощью измерителя натяжения ремня и поддерживать в пределах, указанных производителем. Согласно статистическому анализу, 80% случаев преждевременного выхода ремней из строя связаны с износом из-за проскальзывания, вызванного недостаточным натяжением. У синхронных ременных передач следует ежемесячно проверять профиль зубьев и заменять ремень, если износ зубьев превышает 15%.
При обслуживании редуктора необходимо контролировать состояние масла и каждые 500 часов отбирать пробу для анализа содержания частиц железа. Если количество частиц превышает предел ISO 4406 18/16, масло в редукторе следует немедленно заменить и выяснить причины износа. Благодаря этой программе предприятия пищевой упаковочной отрасли увеличили интервалы между капитальными ремонтами редукторов с 18 до 36 месяцев.
II. Углублённое обслуживание гидравлических систем
1. Динамический контроль качества масла
Чистота гидравлического масла напрямую влияет на надёжность системы. Для этого необходима трёхступенчатая фильтрация: фильтр 10 мкм на обратной линии бака, фильтр высокого давления 5 мкм для насосов и прецизионный фильтр 3 мкм для сервоклапанов. Практика предприятий показывает, что срок службы гидравлических компонентов системы увеличивается втрое.
Оптимальная температура масла — от 40 до 50 °C. Если температура превышает 60 °C, необходимо немедленно проверить систему охлаждения. В одном случае из-за образования накипи на змеевиках охлаждения возник перегрев, который привёл к полному отказу гидравлического насоса в течение трёх месяцев. Рекомендуется каждые два года проводить проверку системы на наличие накипи и контролировать проходимость каналов.
2. Периодическая замена уплотнений
Периодичность замены уплотнений гидроцилиндров следует определять с учётом рабочего давления и температуры. U-образные манжеты в системах высокого давления (>21 МПа) необходимо менять каждые 2 000 часов, а в системах среднего и низкого давления интервал можно увеличить до 4 000 часов. Этот регламент позволил одному предприятию снизить внутренние утечки с 15% до менее чем 3%.
Уплотнительное кольцо в месте соединения трубопровода необходимо заменять после каждого демонтажа; перед установкой его следует смазать гидравлическим маслом. Повторное использование кольца повышает вероятность утечки в восемь раз по сравнению с новым. Рекомендуются уплотнения из фторкаучука: их термостойкость на 40% выше, чем у стандартных уплотнений из нитрильного каучука.
III. Интеллектуальное обслуживание электрических систем
1. Управление жизненным циклом ключевых компонентов
Необходимо контролировать износ контактов контакторов и реле и ежемесячно измерять их температуру инфракрасным термометром. Если температура превышает 25 °C, контактор или реле следует немедленно заменить. Согласно статистике предприятий, своевременная замена позволяет предотвратить 80% случаев перегорания электродвигателей.
При обслуживании сервопривода особое внимание следует уделять вентиляторам охлаждения: подшипники необходимо менять каждые 5 000 часов, а вентилятор в сборе — каждые 20 000 часов. В одном описанном случае задержка с заменой подшипника вентилятора привела к перегреву и повреждению модуля IGBT; ремонт обошёлся в сумму, достигавшую 30% стоимости оборудования.
2. Регулярная проверка системы заземления
Сопротивление заземления следует измерять ежеквартально с помощью измерителя сопротивления заземления; значение должно быть <4 Ом. Практика предприятий показывает, что правильно выполненное заземление может снизить частоту электрических отказов на 50% и уменьшить электромагнитные помехи в системе управления. Медные заземляющие шины более устойчивы к коррозии, чем стальные аналоги.
IV. Оптимизация управления технологическими параметрами
1. Точный контроль температуры
Для зон нагрева необходимо использовать раздельное управление и задавать температурный градиент в соответствии с участками цилиндра. Одно предприятие с помощью инфракрасного контроля температуры уменьшило её колебания с ±10 °C до ±3 °C, повысив однородность расплава на 40%. Рекомендуется калибровать термопары каждые шесть месяцев и немедленно заменять их, если отклонение превышает ±2 °C.
2. Динамическая регулировка давления в системе
Усилие смыкания необходимо рассчитывать с учётом размеров пресс-формы: чрезмерное усилие может вызвать деформацию плиты. Описанный пример показал, что длительная работа с избыточным усилием смыкания способна привести к необратимому изгибу плиты, а стоимость ремонта может превысить 30 000 долларов США. Рекомендуется контролировать усилие с помощью датчиков давления и поддерживать его в пределах 110% от расчётного значения.
При управлении сервоклапаном профиль давления впрыска следует формировать по принципу «медленно — быстро — медленно», чтобы точно контролировать изменение давления. Одно предприятие благодаря оптимизации кривой давления снизило долю изделий с облоями с 8% до 1,5% и сократило энергопотребление.
Применение инновационной системы технического обслуживания.
1. Создание цифровой платформы технического обслуживания
Внедряйте системы управления техническим состоянием оборудования, объединяющие данные вибрационного анализа, контроля масла и мониторинга температуры. Одно предприятие благодаря такой системе достигло точности прогнозирования неисправностей 85% и сократило незапланированные простои на 60%. Для оперативного планирования и контроля выполнения заявок по замкнутому циклу рекомендуется использовать мобильные терминалы технического обслуживания.
2. Повышение квалификации персонала по техническому обслуживанию
Необходимо создать трёхуровневую систему обучения, сочетающую теорию, практику и аттестацию, чтобы развивать навыки комплексного обслуживания электромеханических и гидравлических систем. По статистике предприятий, систематически обученные специалисты устраняют неисправности на 40% быстрее, а точность подбора запасных частей повышается на 35%. Для повышения готовности к аварийным ситуациям рекомендуется ежеквартально проводить межведомственные тренировки по техническому обслуживанию.
Заключение:
Продление срока службы оборудования для производства пластиковых стаканчиков — комплексная инженерная задача, требующая согласованного подхода к проектированию оборудования, разработке регламентов технического обслуживания, подготовке персонала и другим аспектам. Описанная в статье стратегия обслуживания позволяет предприятию увеличить средний срок службы оборудования с 8 до 12 лет и снизить затраты на техническое обслуживание в расчёте на единицу продукции на 35%. В условиях Индустрии 4.0 сочетание технологий Интернета вещей и предиктивного обслуживания станет новым направлением в управлении оборудованием и создаст прочную основу для устойчивого развития отрасли пластиковой упаковки.