
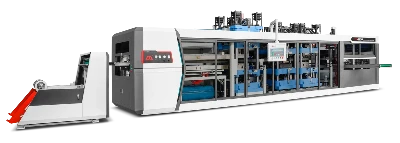

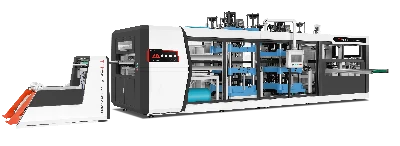
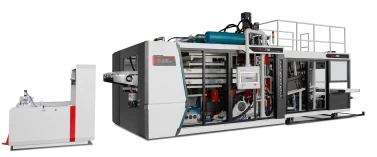
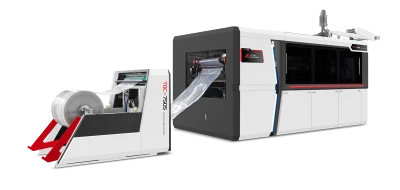
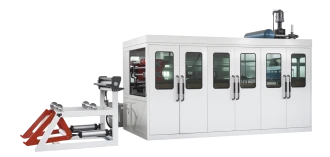
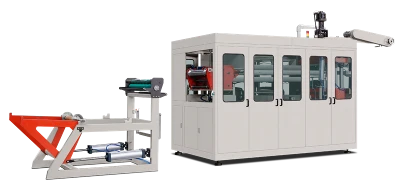
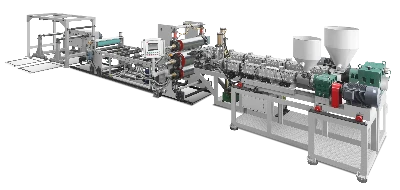
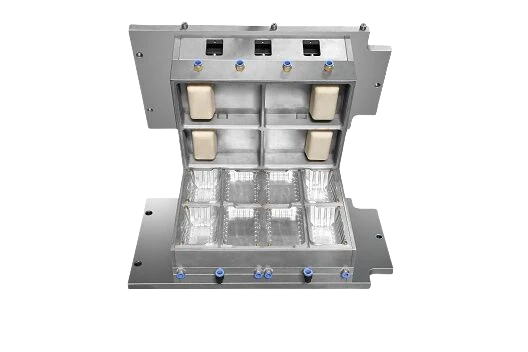
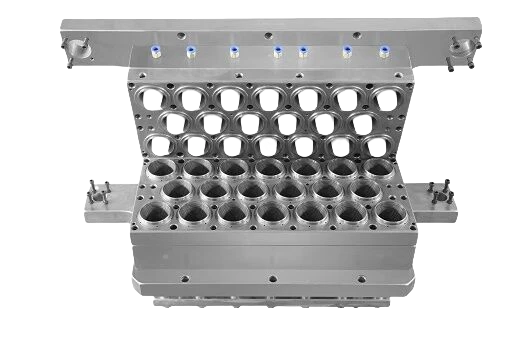
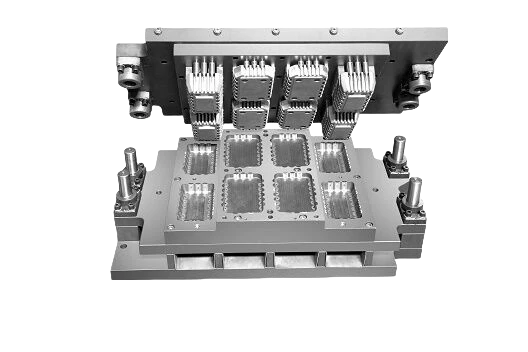

Машина для изготовления стаканов из полиэстера нагревает аморфный ПЭТ до узкого диапазона температур выше точки стеклования. Затем тонкий лист формуется на терморегулируемой форме, а стакан обрезается за тот же цикл. Так работают большинство термоформовочных линий. Главное отличие ПЭТ от PP и PS — необходимость нагревать его в нужный момент. При слишком долгом нагреве начинается кристаллизация. Если лист закристаллизовался чрезмерно, его трудно или невозможно правильно сформовать. Машина должна контролировать время и температуру нагрева, использовать холодные формы для прозрачных стаканов или горячие формы для кристаллизованных стаканов и работать с полностью сухими листами.
Что меняется при использовании ПЭТ
Для каждого типа смолы существуют свои ограничения при работе на термоформовочной машине. Полипропилен (PP) и полистирол (PS) размягчаются при нагреве и поддаются формованию. Если машина нагревается быстро или медленно либо остается включенной, пока операторы устраняют засор, обычно можно продолжать формование без серьезных проблем. С аморфным ПЭТ ситуация иная. После экструзии он находится в холодном стеклообразном состоянии, а его плотность составляет около 1,335 г/см³. Такое состояние со временем нестабильно. Согласно ISO 1183-1, плотность полностью закристаллизованного ПЭТ составляет около 1,455 г/см³. Поскольку кристаллизованный ПЭТ сложнее формовать, его следует формовать до того, как он чрезмерно закристаллизуется.
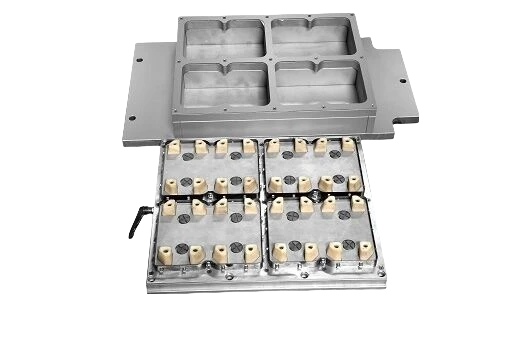
LITAI Machinery использует те же базовые наклонные формы, сервоприводы и гидравлические узлы, что и для других пластиков. Главное отличие — настройка процесса. Машина для производства стаканов из ПЭТ должна точно контролировать температуру и обеспечивать надлежащую сушку листа. Ее производительность зависит не только от размера формуемого изделия, но и от того, как машина управляет нагревом и контролирует влажность листа ПЭТ.
Нагрев: ограниченное технологическое окно
Разница между прозрачным и белым стаканом из ПЭТ определяется очень узким температурным диапазоном.
Аморфный ПЭТ размягчается при 75–80 °C и плавится при 250–260 °C. Примерно при 140 °C он может начать кристаллизоваться даже без формы, поскольку полимерные цепи способны перемещаться и образовывать упорядоченные структуры. Это поведение можно измерить методом дифференциальной сканирующей калориметрии согласно ISO 11357-3 и ASTM D3418. Листы необходимо осторожно нагревать до температуры поверхности около 110–140 °C. Стаканы из полипропилена обычно формуют при более высокой температуре листа — примерно 150–165 °C.
Это влияет на работу нагревателей. Для зон нагрева требуются более низкие настройки, а верхние и нижние нагреватели нуждаются в более точном управлении. Расстояние между последним нагревателем и формовочной станцией также должно быть небольшим. После достижения нужной температуры ПЭТ остается ограниченное время до начала кристаллизации. Перегрев PP может привести к провисанию, которое можно устранить настройкой процесса. Перегрев ПЭТ вызывает кристаллизацию, которую невозможно обратить в ходе обычного формования.
Два варианта: прозрачные и кристаллизованные стаканы
В процессе производства прозрачных стаканов из ПЭТ используются аморфные листы и охлаждаемые формы, обычно при температуре 15–25 °C. Стакан быстро охлаждается, сохраняя прозрачную стеклообразную структуру. В результате получается прозрачный стакан, похожий на заменяемые им стаканы из полистирола. Однако его термостойкость ограничена температурой стеклования, поэтому он подходит для холодных напитков и напитков комнатной температуры, но не для горячих напитков.
Стаканы из кристаллизованного ПЭТ производят с использованием горячих форм, обычно при температуре 140–170 °C. Стакан остается в форме достаточно долго, чтобы материал закристаллизовался. В результате он становится непрозрачным и белым, а его термостойкость повышается. ISO 306 позволяет оценить поведение ПЭТ при размягчении и его характеристики при нагреве; по одному лишь внешнему виду термостойкость определить нельзя.
При заказе Машина для производства стаканов из ПЭТ Для производства прозрачных стаканов системе необходим охладитель формы, а цикл измеряется секундами. Для кристаллизованных стаканов требуется форма с нагревом горячим маслом и более длительный цикл — обычно несколько десятков секунд. Переход с одного процесса на другой требует изменения системы нагрева, конструкции формы и системы выгрузки стаканов. LITAI Machinery предлагает две конфигурации на одной базовой формовочной раме.
| Прозрачный, аморфный | Кристаллизация | |
|---|---|---|
| Температура формы | 15–25 °C, охлажденная форма | 140–170 °C, нагретая форма |
| Внешний вид | Прозрачный, стекловидный | непрозрачный белый |
| Рабочая температура | Холодный и комнатной температуры розлив | Зоны нагрева |
| Время цикла | Секунды | Несколько десятков секунд |
Сушка и длина цепей: что важно знать о листовом материале
При очень высокой температуре плавления вода может разрушать ПЭТ. Поэтому перед экструзией сырье ПЭТ сушат 4–6 часов при температуре 160–170 °C. Сушилка должна поддерживать точку росы около −40 °C и снижать содержание влаги примерно до 0,005–0,02%, или 50–200 ppm. Влажность необходимо измерять, а не определять на ощупь.
Даже небольшое количество воды может повредить полимерные цепи. При содержании влаги 100 ppm в килограмме ПЭТ содержится около 5,6 ммоль воды. Если каждая молекула воды разрывает одну сложноэфирную связь, за один цикл плавления количество полимерных цепей может уменьшиться примерно на одну десятую — для смолы листа с характеристической вязкостью 0,80 дл/г и средней молекулярной массой 20 000 г/моль. Характеристическая вязкость может снизиться примерно на 0,05 дл/г. В результате стакан становится хрупким, и его край может треснуть.
Серебристые полосы и мелкие пузырьки на стенках стаканов — распространенные признаки повреждения влагой. Покупатели обычно замечают их первыми, поскольку дефекты хорошо видны и их легко сфотографировать. LITAI Machinery считает сушку сырья и обработку листа частью спецификации формовочной линии. Если ПЭТ находится на воздухе между сушилкой и формовочной печью, он снова впитывает влагу. Если качество поступающего листа вызывает сомнения, проверьте его характеристическую вязкость методом капиллярной вискозиметрии по ISO 1628-5 или ASTM D4603.
Изготовление и устранение дефектов стакана, который трескается
Перед вытяжкой листы ПЭТ необходимо нагреть выше температуры стеклования. Если температура слишком низкая, материал может деформироваться, а не растягиваться равномерно, и участок вытяжки побелеет. Этот дефект называется стрессовым побелением. Листы также не следует перегревать, поскольку при растяжении ПЭТ упрочняется. Такое деформационное упрочнение позволяет формовать глубокие стаканы, не разрывая их дно. При этом материал быстро твердеет во время формования. По мере размягчения листа пуансон должен быстро двигаться в начале и замедляться к концу хода. Для конического стакана одного вакуума часто недостаточно, поэтому для помощи в формовании нередко используют давление воздуха 4–8 бар.
Обрезка также может влиять на качество стакана. Края обрезаются в формовочной оснастке, что на хорошо настроенном оборудовании помогает удерживать размеры в пределах ±0,2 мм. Край также часто становится местом возникновения дефектов: он тонкий, сильно ориентирован и легче кристаллизуется при контакте с теплой оснасткой. Едва заметная полоса на краю может указывать на частичную кристаллизацию. Этот участок кажется более твердым и, вероятно, треснет раньше, чем расположенная рядом прозрачная стенка.
Обрезка краев внутри форм также повышает безопасность, поскольку руки операторов находятся вдали от открытых лезвий. Механическая конструкция должна соответствовать применимым стандартам безопасности, включая ISO 12100 и ISO 13849-1. Электрические системы должны соответствовать IEC 60204-1 и применимым правилам для машин, включая Регламент (EU) № 2023/1230.
| Что вы видите | На что это указывает |
|---|---|
| молочно-белые стенки или края | Ниже температуры перехода: наглядные примеры |
| Серебристые полосы, мелкие пузырьки | Лист влажный, а не бракованный. |
| Сначала мутная полоса, затем трещины по краям | Кристаллизация краев |
| Полная боковая стенка, тонкое как бумага дно | Недостаточное усилие пуансона |
Производительность: та же оснастка, другие показатели
Даже если машины для производства стаканов из ПЭТ и линии для полипропилена работают с одинаковой скоростью, их показатели выпуска различаются. Причина — разные требования к нагреву и условиям формования.
Возьмем лист ПЭТ толщиной 0,5 мм и плотностью 1,335 г/см³. Лист размером 730 × 320 мм весит около 156 г. Для нагрева с 25 до 130 °C требуется примерно 28 кДж при удельной теплоемкости 1,7 кДж/кг·К. При 15 циклах в минуту потребность формования в тепловой мощности составляет около 7 кВт.
Для полипропилена лист массой 140 г нагревают с 25 до 155 °C. При удельной теплоемкости 1,9 кДж/кг·К на цикл требуется около 35 кДж. При 20 циклах в минуту потребность в тепловой мощности составляет почти 11 кВт. Это означает, что для формования ПЭТ требуется меньше тепла.
Главное отличие — производительность. Форма на 36 гнезд может выпускать 540 стаканов в минуту, или около 32 400 стаканов в час. При 20 циклах в минуту та же форма может выпускать 720 стаканов в минуту, или около 43 200 стаканов в час.
Системы сушки также потребляют энергию. Сушка примерно 140 кг листового ПЭТ в час при температуре 160–170 °C увеличивает потребность в тепловой энергии примерно на 10 кВт, не считая энергии на регенерацию осушителя. Поэтому LITAI Machinery учитывает сушилки и формовочные машины при определении практических требований к линиям производства изделий из ПЭТ.
Для чего не подходит ПЭТ?
Преимущество ПЭТ в том, что его широко собирают и перерабатывают. Конструкцию стаканов из ПЭТ также можно адаптировать к требованиям переработки. Однако аморфные стаканы из ПЭТ начинают размягчаться примерно при 70–80 °C, поэтому они не подходят для горячего розлива, стерилизации в реторт-аппаратах или промышленного мытья посуды. ПЭТ также чувствителен к вмятинам и может повреждаться сильными щелочными веществами, поэтому он не подходит для некоторых применений с высоким уровнем pH.
ПЭТ не является компостируемым и не соответствует требованиям к компостируемости по EN 13432 или ASTM D6400. С сентября 2026 года Директива 2024/825 рассматривает неподтвержденные экологические заявления как недобросовестную коммерческую практику.
На стаканы из ПЭТ также распространяются требования к материалам, контактирующим с пищевыми продуктами. В США полиэтилентерефталат регулируется нормой 21 CFR 177.1630. В Европе требования к материалам, предназначенным для контакта с пищевыми продуктами, установлены Регламентом (EC) № 1935/2004 и Регламентом Комиссии (EU) № 10/2011. Вторичный ПЭТ должен быть получен с использованием процесса переработки, разрешенного Регламентом (EU) 2022/1616. Этот регламент предусматривает одобрение процессов переработки, а не обычных видов вторичного сырья. В настоящее время требования к содержанию вторичного сырья, установленные Директивой (EU) 2019/904, распространяются на бутылки для напитков, но не на стаканы.
Часто задаваемые вопросы
Можно ли перерабатывать ПЭТ и полипропилен на одной линии?
Формовочная рама подходит для этой задачи, поскольку LITAI Machinery выпускает оборудование для разных видов пластика. Однако оснастку и систему нагрева необходимо адаптировать к конкретному материалу. Для ПЭТ требуется более точный контроль и, как правило, более низкая температура оснастки. Из-за узкого диапазона формования также необходим более щадящий процесс. Перед подачей в печь листы должны быть высушены.
Почему стаканы из ПЭТ иногда выглядят мутными?
Молочно-белый участок в зоне вытяжки означает, что формование происходит ниже температуры стеклования. Помутнение всей детали, включая неформуемый фланец, может означать, что лист начинает кристаллизоваться в печи. Мелкие пузырьки или серебристые полосы обычно указывают на влагу в листе. Для каждой проблемы требуется свое решение.
Какие ошибки в спецификациях встречаются чаще всего?
Выбирайте стакан не по внешнему виду, а с учетом температуры, которой он должен выдерживать. Прозрачный стакан из аморфного ПЭТ и непрозрачный стакан из кристаллизованного ПЭТ можно изготовить на одной машине для производства стаканов из ПЭТ, и оба могут выглядеть безупречно. Но их термостойкость может различаться более чем на 100 градусов. Если при заказе стаканов из ПЭТ не указано, предназначены ли они для холодного или горячего содержимого, можно получить неподходящую систему нагрева и формования.
Основные этапы работы машины для изготовления стаканов из ПЭТ такие же, как у других термоформовочных линий: размотка, нагрев, формование, охлаждение, обрезка и укладка. Главные отличия — узкий диапазон температур формования, необходимость тщательно высушивать лист и выбор горячих или охлаждаемых форм для прозрачных стаканов и горячих форм для термостойких стаканов. Чертежи, глубина формования и варианты форм для стаканов, поддонов и контейнеров из полипропилена, PS, PET и PLA представлены на litaimachinery.com.
Источник информации
- ISO 11357-3, ASTM D3418 и ISO 306 — плавление, кристаллизация и температура размягчения термопластов по Вика
- ISO 1183-1 и ISO 1628-5, а также ASTM D4603 — плотность непористых пластиков и характеристическая вязкость термопластичного полиэстера
- ISO 12100, ISO 13849-1, IEC 60204-1 и Регламент (EU) 2023/1230 — оценка рисков машин, безопасность систем управления, электрооборудование и нормативная база ЕС для машин
- Регламент (EC) 1935/2004, Регламент Комиссии (EU) 10/2011 и 21 CFR 177.1630 — материалы и полимеры, контактирующие с пищевыми продуктами
- Регламент (EU) № 2022/1616 — переработка пластиковых материалов, контактирующих с пищевыми продуктами, и разрешенные процессы переработки
- Директива (EU) 2019/904 и Директива (EU) 2024/825 — требования к одноразовым пластикам и подтверждение экологических заявлений
- EN 13432 и ASTM D6400 — компостируемость упаковки